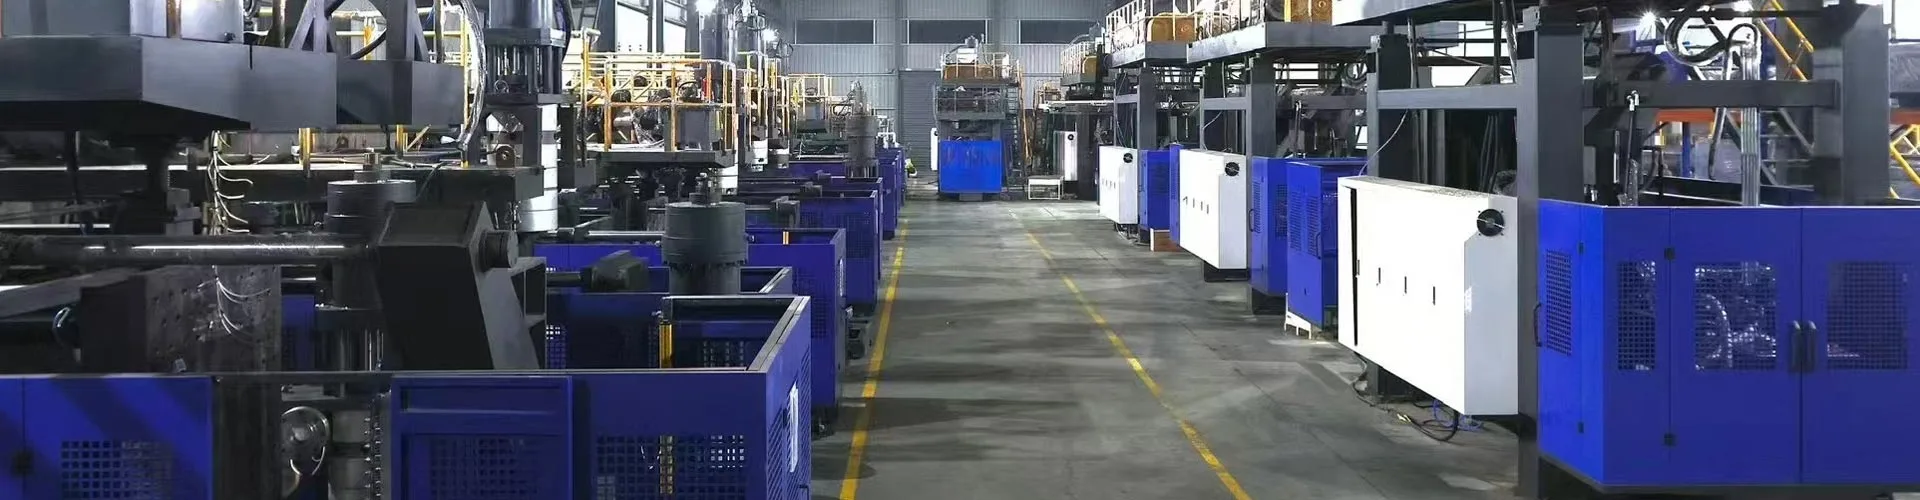
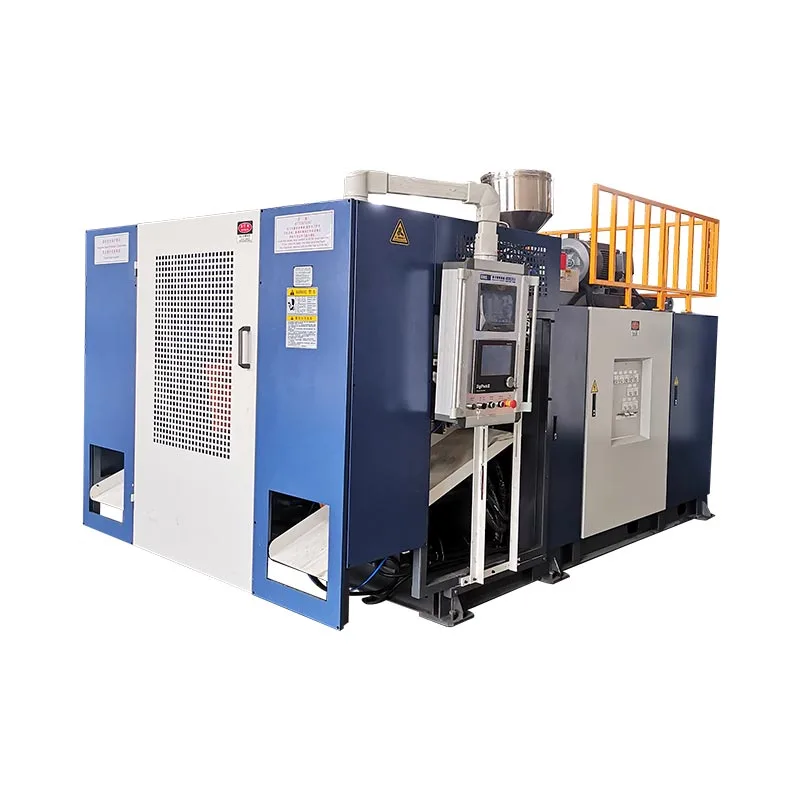
Yon machin 1000L IBC kònen bòdi fòme resipyan anndan an plastik. Li pa pwouve IBC konplè a pou kont li. Chwazi epi aksepte machin nan kont boutèy enteryè apwouve, kaj, palèt, fèmti, sistèm materyèl, mwazi, asanble en ak tès pake ki nesesè yo.
Gwo kapasite fè yon pwojè IBC sanble ak yon egzèsis machin gwosè. Travay la difisil chita nan interfaces yo. Ouvèti anwo a dwe satisfè fèmen an. Plòg anba a dwe satisfè valv la ak aksè nan kaj. Kò moule a dwe chita kòrèkteman sou palèt la. Kalòj la dwe pwoteje reseptak enteryè a san yo pa kreye kontak domaje.
Gid sa a fè entèfas sa yo tounen antre machin ak prèv tès faktori. Li itilize platfòm aktyèl 1000L IBC Kinggle a kòm referans ekipman pibliye.

Pwodwi a se yon sèl sistèm reyini
Boutèy enteryè a adapte kalòj la, palèt, valv ak koneksyon ranpli.
Tèt la, pwofil parison, mwazi ak refwadisman fè kat jeyografik miray la apwouve.
Take-out, taye, asanble ak tès soutni pwodiksyon ki nesesè yo aksepte.
Esè a lye chak inite aksepte ak materyèl, anviwònman, mezi ak rezilta tès yo.
KGB1000L-IBC, pandan y ap itilize tab spesifikasyon li yoKGS1000L-IBC. Ranje sik sèk la parèt tou150 L, ki se pa yon pousantaj ka itilize. Atik sa a rele ekipman Kinggle 1000L IBC platfòm la jiskaske paj la ap viv ak sitasyon itilize yon kòd modèl konfime ak inite pwodiksyon.Defini sa 1000L IBC kònen bòdi machin founiti
Machin nan bòdi kònen fè kò a plastik. Nan tèminoloji IBC, kò sa a souvan rele boutèy anndan an, veso enteryè, revètman oswa resipyan enteryè. Lang rechèch varye selon mache. Akò teknik la ta dwe itilize yon tèm kontwole.
Yon IBC konpoze konplè gen plis pase kò moule sa a. Estrikti ekstèn lan ka gen ladan yon kaj metal ak yon palèt. Fèmti, garnitur, yon valv egzeyat anba, etikèt ak mak idantifikasyon ranpli pake a. Ekipman asanble ak estasyon tès yo ka chita deyò selil bòdi a.
Distenksyon an gen yon efè pratik. Founisè machin nan ka pwouve pwosesis bòdi a ak dimansyon yo enkli nan jijman an te dakò. Pwopriyetè IBC konplè a dwe pwouve ke tout eleman apwovizyone yo travay ansanm. Si kalòj la, palèt oswa valv la soti nan yon lòt founisè, achtè a bezwen kontwòl koòdone atravè konpayi yo.
Règ aktyèl Etazini bay yon egzanp klè.49 CFR 178.707dekri yon IBC konpoze kòm yon anbalaj ekstèn rijid ki fèmen yon resipyan enteryè plastik. Li di reseptak enteryè a ak anbalaj ekstèn fòme yon pake entegral. Li di tou resipwòk enteryè a pa fèt pou fè fonksyon kenbe li san anbalaj ekstèn lan.
Règ sa a espesifik pou mache a, men leson jeni an vwayaje byen. Pa aksepte boutèy enteryè a nan izolasyon si pwodwi komèsyal la se yon IBC reyini. Pote kalòj pwodiksyon an, palèt, fèmen tèt, valv ak garnitur nan plan kalifikasyon an.
Sitasyon an ta dwe endike fwontyè machin-founisè a. Non li bay mwazi an, robo, deflashing, tèsteur koule, transporteurs ak zouti asanble. Make tout konpozan ak sèvis achtè yo bay yo. Yon desen fwontyè ki gen koulè pi itil pase yon lis long "akseswa estanda."
Kontwole boutèy anndan an, kaj, palèt ak valv sou yon sèl desen
Desen boutèy anndan an pa ta dwe sispann nan dimansyon ekstèn li yo. Li dwe montre kijan boutèy la satisfè rès IBC la. Bati yon desen kontwòl koòdone ak referans a desen eleman apwouve yo.
Kòmanse nan tèt la. Ekri ouvèti ranpli a, fil oswa koòdone fèmen, figi sele, clearance bouchon ak aksè nan kaj. Ajoute wotè sifas anlè an parapò ak kalòj la. Yon fèmti ka satisfè pwòp kalib li yo men vin difisil pou enstale lè boutèy anndan an chita twò wo oswa twò ba.
Deplase nan priz anba a. Montre liy santral la priz, ang, sipò, koneksyon valv ak clearance nan kaj la. Mete relasyon palèt la. Boutèy la cho ka chanje fòm pandan refwadisman, kidonk mezire koòdone a apre peryòd kondisyone yo te dakò.
Map kontak kalòj yo. Make reyon kwen yo, zòn panèl yo ak nenpòt sipò lokal yo. Kontak ka chanje lè inite ki ranpli a okipe oswa anpile. Boutèy enteryè a ta dwe chita kote konsepsyon an espere li chita. Li pa ta dwe konte sou yon bulge aksidan pou sipò.
| Entèfas | Prèv kontwole | Desizyon machin oswa mwazi |
|---|---|---|
| Top ouvèti ak fèmti | Fini desen, poze sele figi, kalib ak clearance bouchon | Zouti kou, aranjman soufle, refwadisman ak taye |
| Plòg anba ak valv | Liy santral, ang, sipò, gasket ak aksè nan kaj | Mwazi insert, pwofil miray lokal, refwadisman ak fini |
| Kalòj deyò | Anvlòp entèn, kote tren ak zòn kontak boutèy | Jeyometri boutèy, kat miray ak kondisyon lage |
| Palèt oswa baz | Jeyometri lokalizatè, sifas sipò ak manyen clearance | Fòm mwazi baz, sipò pou pran-soti ak aparèy apre refwadisman |
| Mete etikèt sou ak make zòn yo | Flatness, pozisyon ak idantifikasyon obligatwa | Sifas mwazi, pwofil miray ak manyen en |
Nimewo chak koòdone. Sèvi ak menm nimewo yo nan desen mwazi an, plan enspeksyon ak rapò jijman faktori a. Lè yon dimansyon echwe, ekip la ka trase li nan zouti, refwadisman, retire oswa asanble san yo pa diskite sou ki kontwòl desen.
Kinggle alavant pwosesismande pou foto pwodwi, desen, pwa, gwosè, materyèl, epesè, pwodiksyon ak rezistans chimik. Pou yon pwojè IBC, ajoute desen yo kalòj, palèt, valv ak fèmen nan pake sa a.
Li anvlòp machin 1000L pibliye san li pa twò li
Kinggle aPaj pwodwi 1000L IBCbay anvlòp konparezon an. Li bay lis yon klas veso maksimòm 1000 L, yon machin 55 t ak yon gwosè machin 9.5 pa 5.1 pa 6.5 m. Layout final la toujou bezwen aksè, antretyen ak espas oksilyè.
Tablo blocage piblik la bay lis 1000 kN, yon plato 1800 pa 1600 mm ak yon gwosè mwazi maksimòm 1600 pa 1500 mm. Li bay yon seri mwazi-epesè nan 1200 a 1400 mm. Chif sa yo sipòte yon revizyon byen bonè mwazi anfòm. Yo pa ranplase desen asanble mwazi konplè a.
Seksyon extrusion bay lis de vis 100 mm ak 32 rapò L/D. Pibliye HDPE kapasite k ap fonn se 180 kg / h pou chak vis. Seksyon mouri-tèt la bay lis yon akimilatè 45 L ak yon referans akimilatè-pwa 33 kg PE.
| Pibliye atik | Valè sit entènèt | Tcheke pwojè obligatwa |
|---|---|---|
| Klas veso | 1000 L | Apwouve boutèy enteryè, piki brit, mwazi ak chemen retire |
| Gwosè ak pwa machin | 9.5 x 5.1 x 6.5 m; 55 t | Final GA desen, fondasyon, divize transpò ak plan leve |
| Fòs blocage | 1000 kN | Pwojeksyon zòn, presyon soufle, zongle-off ak maj |
| Maksimòm gwosè mwazi | 1600 x 1500 mm | Mwazi konplè, manifoul, kawotchou, pati k ap deplase ak clearance robo |
| Epesè mwazi | 1200 a 1400 mm | Pile fèmen ak koòdone platin |
| Vis | 100 mm x 2; 32 L/D | Estrikti kouch, klas résine ak chemen fonn aktyèl òdone |
| Pibliye kapasite fonn HDPE | 180 kg/h x 2 | Rekiperasyon ki estab ak fòmilasyon apwouve a |
| Referans akimilatè | 45 L; 33 kg PE | Mas parison brit, rezèv, baz résine ak pwofil |
| Soufle lè | 0.8 MPa; 2 m³/min | Pik koule, reseptè, kalite lè a ak presyon nan machin nan |
| Dlo refwadisman | 0.3 MPa; 120 L/min | Tanperati, chaj chalè, bon jan kalite dlo ak balans sikwi |
| Pibliye referans pouvwa | 110 a 150 kW mwayèn | Fwontyè mezi, pwodwi, anviwònman ak pwodiksyon aksepte |
Ranje sik sèk paj la montre kounye a150 L. Lit yo pa yon pousantaj sik. Pa vire ranje sa a nan 150 moso pa èdtan oswa yon lòt reklamasyon pwodiksyon. Mande Kinggle pou konfime nimewo ki gen entansyon an ak inite nan sitasyon an.
Chak ranje reponn yon kesyon etwat. Yon lajè mwazi maksimòm pa pwouve clearance robo. Yon mas akimilatè pa pwouve pwa boutèy anndan an fini. Yon figi kapasite fonn pa egal pwodiksyon aksepte. Konekte ranje yo atravè pwodwi apwouve ak plan esè.
Mande pou orè konekte-chaj la tou. Ranje motè ak aparèy chofaj dekri pi gwo konpozan, men chaj final la enstale ka gen ladan tou kontwòl, ponp, robo, manyen materyèl ak oksilyè kòmande.
Bati desizyon akimilatè a soti nan yon balans mas mezire
Boutèy anndan an fini se sèlman yon pati nan chak piki. Parison a tou fòme tèt flash, anba ke, priz taye ak lòt bouyon pwosesis. Akimilatè a dwe founi parison an antye anba baz materyèl apwouve a.
Peze yon echantiyon pwodiksyon li te ye si youn egziste. Retire fèmen, tiyo ak nenpòt pati ki rasanble separeman. Lè sa a, peze oswa estime chak kouran taye. Kenbe estimasyon an mare ak konsepsyon mwazi ak zongle yo pwopoze a.
reseptak enteryè fini + flash anwo + ke anba + taye priz + lòt bouyon modle
Konpare rezilta sa a ak referans ki pibliye 33 kg PE akimilatè-pwa. Pa konpare pwa fini pou kont li. Pwojè a bezwen tou rezèv opere. Chwazi résine, koulè ak kouch aranjman ka chanje baz mas itil.
Volim kreye yon lòt chèk. Paj la bay lis yon akimilatè 45 L. Relasyon ki genyen ant volim ak mas depann de fonn aktyèl la ak definisyon manifakti a. Pa konvèti 45 L dirèkteman nan yon pwa pwodwi fini san yo pa kalkile founisè a.
Tan egzeyat akimilatè a enpòtan paske yon parison long, lou ka sag. Tèt la dwe delivre parison pwograme a anvan gravite chanje distribisyon miray la pi lwen pase kontwòl. Ekri fenèt la egzeyat, kondisyon fonn ak pwofil mouri-gap pandan jijman an.
Recovery tou enpòtan. De extruders yo dwe prepare pwochen piki a andedan sik pwodiksyon an. Konpare tan rekiperasyon mezire ak travay refwadisman ak en. Yon gwo pousantaj fonn katalòg pa ka ede si sistèm materyèl apwouve a refè dousman oswa selil en a deja plen.
Sèvi ak dosye mas la ak Kinggle aGid pwogramasyon parison. Mas di w konbyen materyèl ki te antre nan mwazi an. Kat miray la montre ki kote materyèl sa a te ale.
Bay chak kouch yon travay ekri anvan kòmande de extruders
Paj pwodwi a dekri pwodiksyon milti-kouch epi lis de extruders. Sa se prèv yon platfòm milti-kouran. Li se pa yon spesifikasyon kouch konplè.
Ekri fonksyon chak kouch. Yon kouch ka bay sifas kontak kontwole. Yon lòt ka pote regrind apwouve nan pwosesis la. Koulè oswa pwoteksyon UV ka chita nan yon kouran ki defini. Konsepsyon egzak la depann de pwodwi, sa ki, mache ak pwogram tès apwouve.
Lè sa a, defini materyèl yo pèmèt. Non klas résine, masterbatch, aditif ak sous regrind. Ekri si regrind soti sèlman nan menm pwosesis fabrikasyon an. Pa sèvi ak mo "resikle" kòm yon ranplasan pou yon spesifikasyon materyèl kontwole.
Egzijans aktyèl Etazini yo montre poukisa sa enpòtan. Seksyon 178.707 mande espesifikasyon plastik li te ye pou resipyan enteryè konpoze IBC. Li tou mete restriksyon sou materyèl itilize sof si yo apwouve, pandan y ap pèmèt résidus pwodiksyon oswa regrind soti nan menm pwosesis fabrikasyon an nan kondisyon yo deklare. Lòt mache yo ka aplike règ diferan.
Rapò kouch bezwen yon sib ak yon seri k ap travay. Endike ki jan rapò a pral tabli ak tcheke. Dosye manje gravimetrik, chèk pwodiksyon extruder oswa analiz seksyon destriktif ka sipòte plan kontwòl la. Chwazi metòd la anvan jijman faktori a.
Desen tèt la ta dwe montre chemen fonn lan. Idantifye ki extruder nouri chak kouch. Ekri kantite pasaj yo ak lòd la nan mouri a. Ajoute purge ak pwosedi chanjman materyèl. Si pwojè a pral kouri tou de yon sèl-kouch ak milti-kouch pwodwi, defini pwosedi konvèsyon an ak chèk akseptasyon li yo.
Deskripsyon machin
De pibliye vis 100 mm ak yon deklarasyon milti-kouch montre direksyon platfòm la. Yo pa defini fonksyon yo kouch lòd oswa rapò.
spesifikasyon pwojè
Yon dyagram kouch non chak kouran materyèl, fonksyon, rapò sib, ranje pèmèt, metòd verifikasyon ak règ chanjman-kontwòl.
Pa pwomèt pi ba pri oswa lavi ki pi long nan konstriksyon milti-kouch san fòmil apwouve a ak prèv tès. Rezilta sa yo depann sou materyèl yo chwazi, distribisyon ak konsepsyon IBC fini.
Tcheke mwazi, kranpon ak chemen parison kòm yon sèl sistèm mekanik
Yon mwazi 1000L okipe plis pase yon lajè ak wotè katalòg. Li gen ladann manifoul refwadisman, kawotchou, zouti kou, foure priz, zòn zongle, pwen leve ak nenpòt detay k ap deplase. Robo a ak boutèy anndan cho bezwen yon chemen retire klè.
Kouche desen mwazi konplè a sou desen an plak. Tcheke tij mare, liy santral blocage, pyès ki nan konpitè soufle ak koneksyon sèvis yo. Revize epesè fèmen ak sekans ouvèti a. Yon mwazi ka anfòm ant plak yo epi li toujou bloke yon mouvman kawotchou oswa robo.
Seleksyon kranpon ta dwe itilize zòn projetée ak presyon mouche. Pibliye 1000 kN a se yon referans machin-paj. Mande pou kalkil pwojè a. Mete fòs pinch-off ak yon maj deklare. Gwo panno plat ka pwodwi yon zòn egzijan projetée menm lè boutèy anndan an limyè pou volim li.
Chemen parison bezwen atansyon egal-ego. Konfime liy santral la mouri, longè egzeyat, kaptire mwazi ak sekans fèmen. Yon parison long ka balanse oswa detire anvan kaptire. Pwofil la dwe konte pou zepòl, kwen, zòn priz ak baz.
Zòn zongle bezwen ase materyèl pou soude, men depase materyèl ogmante taye ak refwadisman. Insérer priz la bezwen kontwòl lokal. Ouvèti tèt la bezwen jeyometri ki estab pou fèmen li yo. Karakteristik sa yo fè pati kat jeyografik miray la nimewote.
Ventilation ak sifas fini afekte lage ak aparans. Kalòj la ka kache kèk panno, men li pa ka repare yon defo moule. Revize chak zòn kontak ak etikèt ki rete fonksyonèl apre asanble a.
Kinggle agid konsepsyon mwazikouvri anfòm, zongle-off, vantilasyon ak refwadisman. Sèvi ak li ak desen asanble final la, pa kòm yon lis verifikasyon mwazi jenerik.
Apwouve mwazi an sèlman apre founisè machin, bati mwazi, founisè kaj ak pwopriyetè IBC dakò sou interfaces. Ekri chak revizyon desen apwouve nan dosye acha a.
Pwoteje jeyometri IBC atravè refwadisman, retire ak kondisyone
Gwo sifas kontinye ap deplase apre mwazi an louvri. Boutèy anndan an ka sanble akseptab nan lage ak flote pandan li refwadi. Mouvman sa a ka chanje wotè fèmen, pozisyon valv oswa kontak kaj.
Konsepsyon sikwi refwadisman alantou zòn tèmik yo. Zepòl, kwen, kou, foure priz ak sipò baz ka bezwen koule diferan. Non chak sikwi sou desen mwazi an. Ajoute tanperati inlet sib ak koule. Yon lekti presyon sèl pa ka pwouve refwadisman balanse.
Mezire kondisyon ekipman ak retounen pandan jijman an. Enspekte koule nan chak sikwi kote sistèm lan pèmèt. Ekri tanperati mwazi nan kote yo dakò. Si yon zòn rete cho, pa kache l pa pwolonje tout sik la san envestige kous la.
Sipò pou pran se yon pati nan refwadisman. Defini ki kote robo a grip ak kote boutèy la ateri. Yon panèl cho ka defòme anba yon pinza etwat oswa tren CONVEYOR. Priz anba a dwe evite enpak. Baz la ta dwe rete sipòte pandan ke pati a rive nan fòs manyen.
Mete yon tan kondisyone anvan chèk dimansyon. Endike kondisyon anbyen lè li enpòtan. Sèvi ak menm tan an pou echantiyon esè ak enspeksyon pwodiksyon an. Mezire yon boutèy cho ak yon lòt frèt kreye bri ki sanble pwosesis drift.
Paj pwodwi a bay lis 0.3 MPa ak 120 L/min kòm referans dlo refwadisman. Chif sa yo ede planifye koneksyon an. Yo pa presize tanperati dlo a oswa kapasite total pou retire chalè. Mande pou machin lan ak chay chalè mwazi.
Swiv tan refwadisman kont bon jan kalite. Kinggle asik-tan gidsepare refwadisman, rekiperasyon ak manyen. Sib itil la se sik ki pi kout ki estab ki satisfè plan dimansyon ak fonksyonèl.
Pwouve boutèy la modle kont kaj pwodiksyon, palèt ak pati valv
Sèvi ak konpozan pwodiksyon-entansyon pandan kalifikasyon. Pwototip kaj oswa palèt men-modifye ka kache erè koòdone. Ekri founisè a, nimewo pati ak revizyon pou chak eleman asanble.
Kòmanse ak yon anfòm sèk. Mete boutèy enteryè kondisyone a nan kalòj la ak palèt la. Tcheke kontak lokatè, clearance panèl, aksè nan tèt ouvèti ak pozisyon priz. Enstale valv la ak tèt fèmen ak zouti yo defini ak metòd koupl kote sa aplikab.
Mezire inite reyini nan interfaces yo. Pa repete chak dimansyon moule. Konsantre sou sa ki kontwole ranpli, egzeyat, manyen, anpile ak preparasyon tès. Sèvi ak mezi ale oswa pa ale kote yo diminye jijman operatè yo.
Enspekte kontak apre manyen. Leve oswa deplase inite a ak metòd apwouve a. Chèche nouvo mak, pwen presyon lokal oswa mouvman. Boutèy enteryè a ak kaj ta dwe travay jan konsepsyon an gen entansyon, pa senpleman anfòm pandan y ap estasyonè.
| Tcheke asanble a | Kisa pou anrejistre | Koneksyon pwosesis posib |
|---|---|---|
| Ensèsyon kaj | Clearance, entèferans, oryantasyon ak metòd ensèsyon | Dimansyon kò, refwadisman, pran-soti deformation |
| Syèj palèt | Sipòte kontak, balanse, anfòm lokalizatè ak wotè priz | Fòm baz, sipò refwadisman ak insert mwazi |
| Top fèmen | Rezilta kalib, poze sele figi ak wotè enstale | Kou zouti, taye, kontraksyon ak manyen |
| Anba valv | Liy santral, ang, kondisyon Joint ak aksè nan kaj | Insert priz, distribisyon miray ak fini |
| Konplete inite | Idantifikasyon, kondisyon vizyèl ak revizyon eleman trasable | Kontwòl asanble ak enspeksyon final la |
Tès fuit yo ta dwe itilize yon konfigirasyon apwouve. Defini ki konpozan yo enstale, mwayen tès la, presyon oswa vakyòm, estabilizasyon, dire ak règ rejte. Metòd la dwe matche ak pwogram pwodwi aplikab la. Yon chèk rapid nan boutik pa otomatikman ranplase yon tès fòmèl.
Kenbe yon sèl asanble apwouve kòm yon echantiyon fwontyè. Fotografi entèfas yo. Sere resèt la modle, anpil materyèl, revizyon kaj, revizyon palèt, valv ak done fèmen ak dosye echantiyon an.
Separe FAT machin nan ak apwobasyon konplè IBC konsepsyon-kalite
Tès akseptasyon faktori a pwouve selil bòdi lòd la kont pwodwi ak kondisyon yo te dakò. Li pa bay apwobasyon pou chak IBC rasanble, sibstans ranpli oswa mache.
LaUNECE Règleman modèl Nasyonzini Rev. 24se piblikasyon referans mondyal 2025 aktyèl la. Chapit 6.5 li a adrese konstriksyon ak tès IBC. Règ nasyonal ak modal yo ka adopte yon edisyon espesifik oswa ajoute kondisyon. Konfime otorite ki aplikab yo ak wout tès kalifye anvan yo jele plan validasyon an.
Pa kòmanse ak yon wotè gout sèl yo jwenn sou entènèt. Kalite konsepsyon, materyèl, sa ki gen entansyon, gwoup anbalaj, preparasyon, kondisyone, fèmen ak sekans tès konplè afekte pwogram nan. Otorite konpetan oswa laboratwa kalifye ta dwe defini prèv ki nesesè yo.
Kalifikasyon machin yo ta dwe toujou kreye prèv itil en. Ekri espesifikasyon materyèl, aranjman kouch, mas brit ak nèt, kat miray, dimansyon, rezilta koule, resèt ak revizyon eleman. Konsève echantiyon ki soti nan anpil tès la. Enfòmasyon sa a ede lyen pwosesis fabrikasyon an ak tès pake pita.
Separe twa dokiman. Rapò FAT machin lan kouvri pèfòmans konstriksyon ak pwosesis. Rapò kalifikasyon asanble a kouvri kaj, palèt, valv ak anfòm fèmen. Rapò tès regilasyon an kouvri kalite konsepsyon aplikab la. Chak rapò ta dwe endike dimansyon ak limit li yo.
Kontwòl pwodiksyon kontinye apre apwobasyon. Jere chanjman nan résine, pigman, inibitè, regrind, rapò kouch, mwazi, fèmti, valv, kaj ak palèt atravè sistèm bon jan kalite apwouve. Yon ti chanjman ka afekte baz yo itilize pou tès la.
Pou yon pi piti liy anbalaj reglemante, laGid selil tanbou chimik KGB200L/LPmontre menm distenksyon ant prèv machin ak apwobasyon pake.
Mezire pwodiksyon nan dènye pòtay selil la aksepte
Paj pwodwi aktyèl la pa bay yon to pwodiksyon ka itilize. Montre ranje sik sèk li yo150 L, kidonk atik sa a pa dedwi moso pa èdtan. Pwojè a bezwen yon sib pwodiksyon aksepte ki baze sou boutèy anndan reyèl la ak selil konplè.
Chwazi fwontyè pwodiksyon an an premye. Boutèy enteryè moule pou chak èdtan mezire selil la bòdi. IBCs rasanble ak fuit tès pou chak èdtan mezire yon pi gwo sistèm. Tou de nimewo yo ka itil, men yo pa ta dwe pataje yon sèl etikèt.
boutèy enteryè pase enspeksyon an bòdi te dakò ÷ obsève minit x 60
inite rasanble yo pase pòtay final la te dakò ÷ obsève minit x 60
Konte tout kòmanse, rejte ak sispann. Klasifye kòz yo. Rekiperasyon ekstrizyon, refwadisman, manyen robo, taye, ensèsyon kalòj, enstalasyon valv ak tès koule ka chak mete pousantaj selil la. Pòtay ki pi dousman ki estab detèmine pwodiksyon fini.
Demann materyèl yo ta dwe itilize mas piki brit ak evènman bòdi. Pwa boutèy anndan an fini manke taye ak pèt demaraj. Rapòte kilogram brit pou chak boutèy aksepte ak moso pou chak èdtan.
Enèji bezwen menm fwontyè a. Kinggle pibliye 110 a 150 kW kòm yon referans pouvwa mwayèn pou platfòm la. Li pa kWh pou chak IBC. Ekri pwen mezi chwazi a, eta pwodiksyon, dire kouri ak konte aksepte. Lagid mezi enèjieksplike distenksyon sa a.
Sèvi ak yon jijman ase long pou ekspoze rekiperasyon ak ke moun kap kriye en. Yon pete kout ka montre mouvman machin nan men manke materyèl drift, move balans refwadisman oswa akimilasyon kaj.
Yon tablodbò itil gen ladann boutèy moule aksepte, IBC konplè ki aksepte, pwodiksyon premye pasaj, kilogram brit pou chak boutèy aksepte, mas taye, sik mwayèn, tan an konte ak enèji pou chak inite aksepte. Defini chak tèm nan pwotokòl akseptasyon an.
Planifye bilding lan alantou desen aranjman jeneral aktyèl la
Yon machin 55 t bezwen plis pase zòn etaj. Bilding lan dwe sipòte enstalasyon, antretyen, mouvman materyèl ak aksè san danje. Kòmanse ak desen aranjman jeneral founisè aktyèl la pou revizyon ki te bay lòd la.
Tablo piblik la bay lis yon machin 9.5 pa 5.1 pa 6.5 m. Desen paj pwodwi a montre dimansyon pwòp li yo. Trete desen an kòm yon referans vizyèl jiskaske Kinggle konfime ki revizyon desen ki matche ak sitasyon an. Pa sèvi ak yon imaj entènèt pou desine fondasyon an.

Make wout mwazi an. Mete gwosè pòt, kapasite etaj, wotè zen teknik, pwen leve ak depo. Montre espas rale vis la ak aksè nan tèt akimilatè a. Ajoute eskalye ki an sekirite ak aksè platfòm alantou ekipman ki wo.
Map koule materyèl soti nan depo nan chak extruder. Ajoute masterbatch, regrind, transmèt, fanm k'ap pile ak kontwòl pousyè. Kenbe taye pwòp separe ak fatra melanje. Montre ki jan yon Hopper konplè oswa liy retounen bloke yo pral sèvis.
Sèvi ak fèy sèvis piblik espesifik pou pwojè yo. Paj la bay lis 0.8 MPa ak 2 m³/min pou lè soufle. Li bay lis 0.3 MPa ak 120 L/min pou dlo refwadisman. Planifye presyon nan machin nan, koule pik, récepteurs, tretman, tanperati rezèv, kondisyon retounen ak rejè chalè.
Konsepsyon elektrik bezwen konekte chaj, vòltaj, frekans, pwoteksyon, wout kab ak chaj oksilyè. Pibliye 110 a 150 kW referans mwayèn se pa chaj la konekte. Mete chillers, compresseurs, ekipman materyèl, moulen, asanble ak estasyon tès nan total plant la.
Sèvi ak Kinggle lagid kondisyon sèvis piblikpou konstwi fèy fwontyè a. Glase fèy sa a ak desen an ak desen fondasyon an.
Swiv yon lot IBC trasable atravè tès akseptasyon faktori a
Yon FAT itil kòmanse anvan machin nan kouri. Dakò desen boutèy anndan an, revizyon eleman, résine, estrikti kouch, kat miray, plan echantiyon, fwontyè pwodiksyon ak limit akseptasyon. Nonmen enstriman yo ak metòd tès yo.
- Konfime platfòm ki te bay lòd la.Tcheke kòd modèl final la, extruders, tèt akimilatè, aranjman blocage, kontwolè, robo, pyès ki nan konpitè kònen, veye ak oksilyè kont kontra a.
- Konfime sèvis piblik yo ak kalibrasyon.Ekri pouvwa, lè ak kondisyon refwadisman. Lis enstriman mezi yo ak estati kalibrasyon yo.
- Chaje materyèl kontwole.Ekri chak klas résine, anpil, koulè, aditif ak regrind kouran. Verifye wout manje pou chak extruder.
- Estabilize pwosesis bòdi a.Rive rekiperasyon repete, egzeyat, refwadisman mwazi, retire ak koupe anvan kouri fòmèl la kòmanse.
- Jele resèt la kòmanse.Sove tanperati, vitès, anviwònman kouch, pwofil parison, tan, presyon ak anviwònman en anba yon sèl revizyon.
- Kouri fenèt pwodiksyon yo te dakò.Konte kòmanse, boutèy aksepte, rejte ak chak sispann. Kenbe kòd rezon espesifik.
- Mezire plan moule a.Tcheke nèt ak mas brit, taye, kat miray, ouvèti, priz, baz, jeyometri kò, aparans ak rezilta koule.
- Rasanble konpozan pwodiksyon.Anfòm kaj apwouve a, palèt, fèmen tèt, valv ak garnitur. Ranpli mezi koòdone yo ak chèk asanble yo.
- Fèmen pake prèv la.Kenbe echantiyon ki make yo, ekspòte resèt final la epi anrejistre chak devyasyon ouvè ak yon mèt kay ak metòd retest.
Chwazi echantiyon yo depi nan kòmansman an, nan mitan ak nan fen kouri fòmèl la. Mete etikèt sou yo ak tan ak revizyon resèt. Kenbe kalòj la, palèt, valv ak revizyon fèmen ak dosye echantiyon an.
Sèvi ak estasyon aktyèl en yo lè sa posib. Yon echantiyon men-taye ka pase pandan y ap taye pwodiksyon an domaje priz la. Yon tès fuit laboratwa ka kache yon keu nan tèsteur liy ki te planifye a.
Pa melanje apwobasyon regilasyon nan yon siyati jeneral FAT. Si yo temwen yon tès fòmèl, tache pwotokòl tès separe a ak rapò. Endike kalite konsepsyon, preparasyon echantiyon ak otorite.
Foto plak machin lan, idantifikasyon mwazi ak echantiyon yo kenbe. Sove istwa alam la ak kontwa pwodiksyon an nan fen kouri a. Ekri nenpòt entèvansyon manyèl ki chanje yon boutèy, menm lè final enspeksyon an te pase. Detay sa yo ede ekip sit la repwodui eta aksepte apre enstalasyon an.
Pwosesis lavant Kinggle gen ladann enspeksyon ak yon envitasyon pou patisipe nan tès la. Sèvi ak lamachin FAT giddefini dosye a. Revize pye ekipman ki disponib sou Kinggle apaj videyoanvan vizit la pou ekip la ka prepare kesyon konsantre.
Voye yon fichye pwojè IBC ki pare pou sitasyon pi ba olye de yon volim pou kont li
Yon demann ki di sèlman "1000L IBC machin" kite travay enpòtan an pa defini. Voye yon desen boutèy enteryè apwouve ak foto. Ajoute yon echantiyon fizik lè sa posib. Endike kapasite nominal la ak sa ki gen entansyon an.
Mete pèz moule nèt, estimasyon piki brit, kat jeyografik taye ak kat epesè miray la. Non chak kouran résine, aditif, koulè ak règ regrind. Tache dyagram nan kouch ak metòd verifikasyon.
Ajoute kalòj la, palèt, fèmti anwo, valv anba ak desen yo. Make interfaces kontwole yo. Di kiyès ki bay chak eleman pandan esè mwazi, FAT ak demaraj sit la.
Lis tout chèk pwodwi yo. Mete dimansyon, mezi, tan kondisyone, metòd koule ak chèk asanble. Idantifye nenpòt pwogram konsepsyon ki aplikab, otorite konpetan oswa laboratwa tès. Pa kole yon lis tès jenerik ki soti nan yon lòt mache.
Defini pwodiksyon aksepte nan pòtay ki kòrèk la. Endike modèl chanjman ki te planifye a ak demann chak ane. Dekri robo pran-soti, taye, sipò refwadisman, ensèsyon kaj, fèmti ak asanble valv, tès koule, make ak koule palèt.
Bay vòltaj faktori, frekans, lè ki disponib ak refwadisman, kondisyon anbyen, altitid, plan etaj, done teknik ak wout aksè. Mande aranjman jeneral final la, chaj fondasyon, fèy sèvis piblik ak divize transpò.
Repons founisè a ta dwe nonmen modèl machin final la ak revizyon. Li ta dwe gen ladan achitekti extruder ak tèt, baz akimilatè, anvlòp mwazi, revizyon kranpon, fwontyè oksilyè, pwotokòl akseptasyon ak transmisyon done.
Sèvi ak Kinggle latelechaje santpou dokiman aktyèl yo. Voye dosye a pwojè kontwole atravè lapaj kontak. Sitasyon an ka Lè sa a, reponn aktyèl pwojè IBC a olye pou yo yon gwo etikèt 1000L.
Kesyon yo poze souvan
Repons sa yo adrese pwoblèm yo seleksyon machin ki pi souvan chanje dimansyon, esè oswa plan faktori. Pibliye done modèl yo rete yon referans kòmanse. Akò teknik siyen an ta dwe kontwole sistèm òdone a.
Ki sa yon machin 1000L IBC kònen bòdi aktyèlman fè?
Li fòme resipyan anndan an plastik, ki rele tou boutèy anndan an oswa revètman. IBC konpoze konplè a gen ladan tou kaj ekstèn li oswa anbalaj, palèt, fèmen tèt, valv anba, garnitur ak lòt sèvis oswa pati estriktirèl.
Ki nimewo modèl machin 1000L IBC Kinggle la?
Paj anglè aktyèl la pa konsistan. Rezime pwodwi li yo montre KGB1000L-IBC, pandan y ap tablo spesifikasyon la montre KGS1000L-IBC. Konfime kòd modèl final la ak revizyon nan sitasyon an, desen, plak non ak manyèl yo.
Èske valè akimilatè 33 kg pibliye a vle di yon boutèy 33 kg fini?
Non. Paj la make 33 kg kòm referans PE akimilatè-pwa. Mas parison brit gen ladann resipyan anndan an fini ak tout taye moule. Konfime baz résine, rezèv, estrikti kouch ak kalkil piki konplè a.
Ki pwodiksyon platfòm Kinggle 1000L IBC la?
Ranje sik sèk aktyèl la montre 150 L, ki se pa yon inite pwodiksyon ki ka itilize. Pa dedwi moso pou chak èdtan. Defini boutèy moule aksepte oswa IBC konplè aksepte pou chak èdtan epi pwouve pousantaj sa a pandan esè pwodiksyon yo te dakò a.
Poukisa kalòj la ak palèt dwe prezan pandan esè machin lan?
Boutèy la dwe anfòm ak fonksyone andedan asanble konplè a. Pwodiksyon kaj, palèt, fèmen ak tiyo ekspoze erè nan wotè, pozisyon priz, sipò, clearance ak manyen ke yon enspeksyon boutèy izole ka manke.
Ki enfòmasyon mwen ta dwe voye pou yon sitasyon machin 1000L IBC?
Voye desen boutèy anndan an, echantiyon, pwa, kat miray, materyèl, konsepsyon kouch ak estimasyon taye. Ajoute kaj, palèt, fèmti ak desen tiyo, tès, sib pwodiksyon, dimansyon en, layout faktori ak kondisyon sèvis piblik.
Bati pwopozisyon machin nan alantou IBC konplè a
Voye Kinggle fichye boutèy anndan kontwole, koòdone eleman, plan materyèl ak kouch, sib pwodiksyon, tès ak sèvis piblik faktori. Ekip jeni an ka konfime lè sa a platfòm 1000L, mwazi, oksilyè ak dimansyon akseptasyon.
Mande yon solisyon machin 1000L IBC